
 中文简体
Når du spesifiserer en ventil for en kritisk prosesslinje, kommer forskjellen mellom en pålitelig avstengning og en farlig crossover ofte ned til noen få milliliter lekkasje per minutt. Ventillekkasjetesting er den systematiske verifiseringen av at en ventil kan inneholde prosessvæsken under trykk - både fra å unnslippe til atmosfæren og fra å passere gjennom det lukkede lukkeelementet. Denne veiledningen forklarer de to grunnleggende lekkasjebanene, testmetodene som brukes i produksjon og vedlikehold, de viktigste industristandardene du vil møte i tekniske spesifikasjoner, og hvordan du bruker denne kunnskapen til å evaluere en leverandørs kvalitetssikringsprogram.
Hva er ventillekkasjetesting og hvorfor betyr det noe?
Ventillekkasjetesting er kontrollert påføring av et testmedium på en ventil for å verifisere integriteten til dens trykkgrense og effektiviteten til dens lukkemekanisme. Det utføres for å bekrefte at en ventil oppfyller metallurgisk soliditet, produksjonskvalitet og funksjonelle ytelseskrav før den tas i bruk.
Lekkasje i en ventil faller inn i en av to kategorier:
- Ekstern lekkasje -medium som slipper ut fra ventilens indre til omgivelsene gjennom huset, panseret, spindeltetninger eller skjøtepakninger. Denne typen er alltid uakseptabel i enhver mengde.
- Intern lekkasje – medium som går fra høytrykksiden til lavtrykkssiden gjennom det lukkede lukkeelementet (skive, kule, port eller plugg). Denne typen styres av akseptgrenser som varierer etter ventiltype, tetningsmateriale og gjeldende standard.
Ukontrollert lekkasje har direkte driftsmessige konsekvenser. En lekker isolasjonsventil i et varmevekslertog tvinger uplanlagte anleggsstans. En passerende dampventil sløser kontinuerlig med energi. I hydrokarbon- eller giftige medietjenester blir enten lekkasjebanen et problem med personellsikkerhet og miljøoverholdelse. Av disse grunnene er lekkasjetesting ikke en formalitet – det er den primære kvalitetsporten mellom en ventils design og dens feltutplassering. API 598 og ISO 5208-standardene definerer testprosedyrene og akseptkriteriene som oftest refereres til i ventilspesifikasjonene over hele verden.
Skalltest vs. setelekkasjetest: To typer lekkasje
Produsenter og inspeksjonspersonell vurderer de to lekkasjebanene uavhengig, i en fast rekkefølge, og mot ulike akseptkriterier.
Skaltest (trykkgrenseintegritet)
Skalltesten, også kalt en kroppstest, bekrefter at ventilens trykkholdige deler - kroppen, panseret og deres ledd - tåler forhøyet trykk uten synlig ekstern lekkasje. Vann er det typiske testmediet. Prøvetrykket er vanligvis 1,5 ganger ventilens nominelle trykk ved spesifisert temperatur, i henhold til API 598. Akseptkriteriet er entydig: ingen synlig lekkasje er tillatt. All gråt, svette eller dråpedannelse på de ytre overflatene utgjør svikt. Store ventiler og høytrykksventiler krever proporsjonalt lengre holdetider for å tillate trykkstabilisering og avsløre sakte siver.
Setelekkasjetest (tetthet av lukkeelement)
Setelekkasjetesten verifiserer tetningseffektiviteten til det lukkede lukkeelementet mot seteringene. Det er her "null lekkasje"-påstander må granskes. Den akseptable lekkasjehastigheten avhenger av tre faktorer:
- Ventil type – Slukeventiler og kuleventiler oppnår generelt tettere avstengning enn spjeldventiler med lignende tetningsmaterialer.
- Tetningsmateriale — Elastomere seter (EPDM, PTFE, nitril) kan oppfylle i hovedsak null lekkasje under API 598 myke seter, mens metall-til-metall seter tillater små, men målbare lekkasjehastigheter.
- Styrende standard —API 598 spesifiserer maksimal tillatt lekkasje for hver ventiltype og nominell størrelse; ISO 5208 gir et bredere sett med prisklasser som kjøperen kan velge.
Skaltesten må fullføres og aksepteres før setelekkasjetesten begynner, fordi en defekt i trykkgrensen vil ugyldiggjøre enhver påfølgende måling av intern lekkasje. For et eksempel på hvordan forseglingsintegritet påvirker en spesifikk produktfamilie, vurder langsom-lukkende tilbakeslagsventil design , der setelekkasje direkte påvirker tilbakestrømningsforebygging og vannslagkontroll i pumpesystemer.
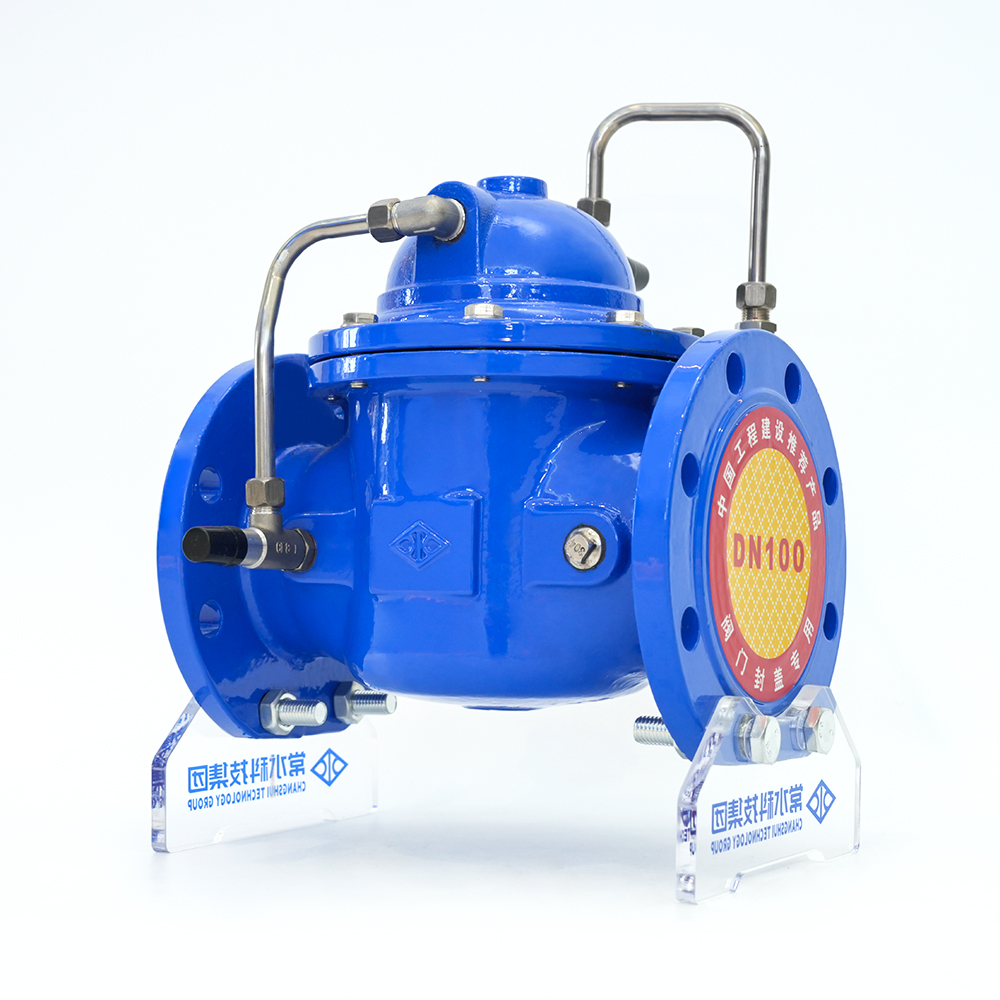 Duktilt jern saktestengende tilbakeslagsventil 300X-16Q Leverandører, OEM/ODM Company - Chan Changshui er Kina tilpasset duktilt jern sakte lukkende tilbakeslagsventil 300X-16Q leverandører og OEM/ODM sakte stengende tilbakeslagsventil 300X-16Q selskap,... Se produkt →
Hydrostatisk vs. pneumatisk lekkasjetesting: Velge riktig medium
Valget av testmedium – væske eller gass – har en avgjørende innvirkning på sikkerhet, følsomhet og testpraktisk. Ingen av metodene er universelt overlegne; riktig valg avhenger av ventilens servicetilstand, den nødvendige lekkasjedeteksjonsterskelen og testmiljøet.
| Parameter | Hydrostatisk testing | Pneumatisk testing |
|---|---|---|
| Typisk medium | Vann, noen ganger med anti-korrosjonstilsetninger | Luft, nitrogen eller inert gass |
| Følsomhet for lekkasjedeteksjon | Moderat; væskestrøm synlig ved større åpninger | Høy; gass slipper ut gjennom mikropassasjer og kan påvises med såpeløsning |
| Sikkerhetsrisiko | Lav; lagret energi er minimal på grunn av væskens inkompressibilitet | Høy; komprimert gass lagrer betydelig energi; feil kan være eksplosiv |
| Prøvetrykkspraksis | Typisk 1,5 × merketrykk | Typisk 1,1 × nominelt trykk eller lavere, per prosedyremessige sikkerhetstiltak |
| Primærapplikasjon | Fabrikkskall og setetesting for de fleste industrielle ventiler | Oksygenservice, rene tørre gasssystemer, og hvor restvæske er forbudt |
For de fleste ventiltyper i vann-, damp-, olje- og gassrørledninger er hydrostatisk testing den foretrukne fabrikkmetoden. Vann er billig, trygt og lett å kaste. Den primære ulempen er behovet for å tørke og beskytte ventilens indre etter testing, spesielt for karbonstål og duktile jernlegemer. Pneumatisk testing er reservert for tjenester der fuktighetsforurensning ikke kan tolereres – for eksempel oksygentilførselsledninger, gasssystemer med høy renhet eller kryogene applikasjoner. Hvis pneumatisk testing er nødvendig, bør du sørge for at testområdet er avsperret, personell utelukkes og trykket økes gradvis med regulert tilførsel. Den høyere følsomheten til gasstesting gjør den også til den foretrukne metoden for å oppdage svært små setelekkasjer i heliummassespektrometriapplikasjoner, selv om slike metoder vanligvis brukes for spesialiserte ventiler i stedet for standard industriprodukter.
Nøkkelstandarder for lekkasjetesting: API 598, ISO 5208 og utover
Å forstå hierarkiet av standarder for lekkasjetesting hjelper deg med å spesifisere riktig test for applikasjonen din, og gjør det også mulig å stille en leverandør de riktige spørsmålene om deres fabrikktestprosedyrer. Disse standardene er forskjellige i omfang, testtrykk, holdetider og lekkasjeklassifiseringer.
API 598 — Ventilinspeksjon og test
API 598 er den mest brukte standarden for inspeksjon og testing av isolasjonsventiler – port-, globe-, kule-, sjekk- og spjeldventiler. Den spesifiserer testtrykk (1,5× rangering for skall, 1,1× for sete), holdevarighetstabeller og lekkasjehastighetstabeller. For myktsittende ventiler krever API 598 i hovedsak null lekkasje. For metallsittende ventiler tillates en liten tillatt lekkasjerate, basert på ventilstørrelse og type.
ISO 5208 — Industriventiler: Trykktesting
ISO 5208 introduserer et mer granulært klassifiseringssystem med lekkasjehastigheter angitt fra Rate A (ingen påvisbar lekkasje) gjennom Rate F og videre. Denne fleksibiliteten lar en kjøper velge en lekkasjerate som samsvarer med deres servicekrav, i stedet for å akseptere en enkelt standard. For eksempel er rate A spesifisert for isolasjon med høy integritet, mens rate D eller E kan være akseptable for ikke-kritiske tjenester der en lett gråt i setet kan tolereres. Satsen må være uttrykkelig avtalt og skrevet inn i kjøpsspesifikasjonen.
ASME B16.34 — Ventiler: flenset, gjenget og sveiset ende
ASME B16.34 definerer først og fremst trykk-temperaturklassifiseringer og dimensjonsstandarder for flensede og gjengede ventiler. Den inneholder krav til skalltesting, men den gir ikke uttømmende aksepttabeller for setelekkasje. Derfor, når en spesifikasjon siterer ASME B16.34, er setelekkasjetestkriteriene vanligvis hentet fra API 598 eller ISO 5208 som innlemmet i prosjektspesifikasjonen.
MSS SP-61 — Hydrostatisk testing av stålventiler
MSS SP-61 er en veletablert teststandard for stålventiler. Omfanget er likt API 598. Det finnes en liten forskjell i holdetider og akseptkriterier når de sammenlignes direkte med API 598. I praksis har API 598 erstattet MSS SP-61 i de fleste moderne spesifikasjoner, men du kan fortsatt støte på MSS SP-61 i eldre prosjektdokumentasjon.
ANSI FCI 70-2 — Kontrollventilsetelekkasje
ANSI FCI 70-2 (også kjent som IEC 60534-4) gjelder for kontrollventiler i stedet for isolasjonsventiler. Den definerer seks lekkasjeklasser (klasse I til VI) som tilsvarer forskjellige tetningskonstruksjoner, fra klasse I (metallsete uten spesifisert test) til klasse VI (mykt sete med i hovedsak null lekkasje). Hvis du spesifiserer en modulerende ventil, erstatter denne standarden API 598 som den styrende spesifikasjonen for setelekkasje.
Når du velger gjeldende standard, må du vurdere ventiltypen (isolasjon vs. kontroll), industrisektoren (raffinering, vann, kjemikalier, kraft) og kjøpers prosjektspesifikasjon. For kuleventiler med flens i API 598-applikasjoner , er setelekkasjetesten et obligatorisk fabrikkgodkjenningstrinn som validerer tetningsytelsen som forventes av kjøperen.
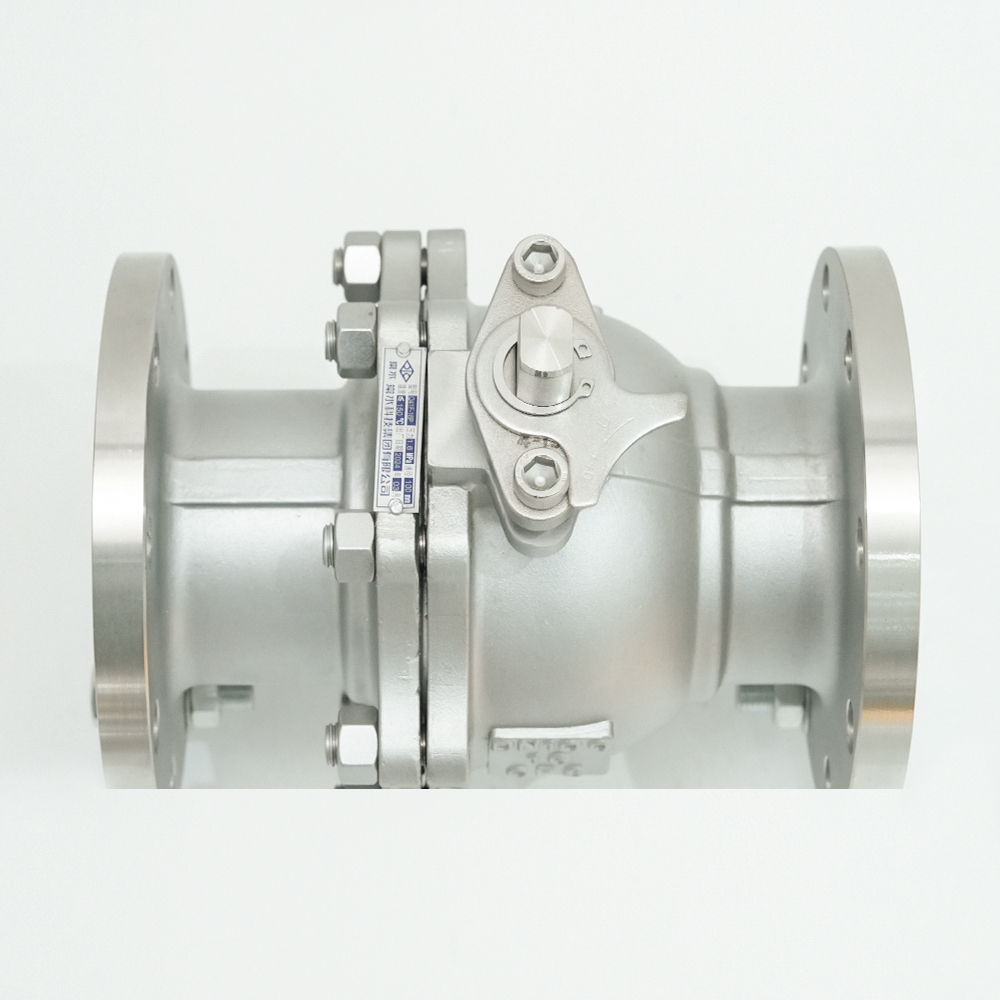 Flenskuleventil i rustfritt stål Q41F-16P Leverandører, OEM/ODM Company - Changshu Changshui er Kina tilpasset rustfritt stål flens kuleventil Q41F-16P leverandører og OEM/ODM rustfritt stål flens kuleventil Q41F-16P com... Se produkt →
Trinn-for-trinn prosedyre for ventillekkasjetesting
En standard fabrikklekkasjetest følger en logisk sekvens som maksimerer sannsynligheten for å oppdage defekter samtidig som risikoen for skade på ventilen minimeres. Følgende trinn gjenspeiler vanlig bransjepraksis for hydrostatisk testing:
- Klargjør ventilen. Fjern alle fremmedlegemer, avleiringer, smuss og maskinspon fra innsiden av ventilen. Rengjør tetningsflatene nøye. Bekreft at ventilen er i helt lukket stilling.
- Monter og fyll. Fest ventilen til testfestet med emner eller plugger på de åpne flensene. Fyll ventilhulrommet helt med testmediet, og sørg for at all luft blir ventilert fra det høyeste punktet.
- Skalltest. Sett ventilen under trykk til den foreskrevne verdien (vanligvis 1,5× det nominelle trykket). Hold i den nødvendige varigheten – API 598 spesifiserer holdetider fra 15 sekunder for små ventiler (DN ≤ 50) til 120 sekunder for store ventiler (DN ≥ 600). Inspiser visuelt hele den ytre overflaten, inkludert kropp, panser og stammeforseglinger. Enhver synlig lekkasje er grunnlag for avvisning.
- Ta ut trykket og klargjør for setetest. Luft trykket, og orienter deretter ventilen slik at lukkeelementet er posisjonert for å motta testmediet fra ønsket side. For toveisventiler kan produsenten utføre setetesten i én retning dersom konstruksjonen ikke har en foretrukket seteretning.
- Test av setelekkasje. Sett ventilen under trykk på nytt til setetesttrykket (vanligvis 1,1× det nominelle trykket). For myktsittende ventiler er akseptkriteriet ingen synlig lekkasje. For ventiler som sitter med metall, samle opp lekkasjen gjennom nedstrømsventilen og mål den mot tillatt hastighet fra gjeldende standard.
- Registrer resultatene. Dokumenter testmediet, testtrykk, holdetid, observert lekkasje, omgivelsestemperatur og navnet på operatøren. Denne posten er grunnlaget for fabrikktestsertifikatet.
- Håndtering etter test. Tøm testmediet, tørk ventilhulrommet og påfør korrosjonsbeskyttelse der det er nødvendig. For ventiler med elastomer seter, sørg for at restvann ikke forblir i kontakt med tetningsmaterialet i lengre perioder.
Vanlige feil og misoppfatninger i ventillekkasjetesting
Selv med en velskrevet prosedyre kan visse tilbakevendende feil undergrave gyldigheten av en lekkasjetest. Bevissthet om disse fallgruvene hjelper både produsenter og inspektører å opprettholde testintegritet.
Forkorte holdetiden for å akselerere produksjonen
En kort test på noen få sekunder kan avsløre en åpenbar flom, men den kan ikke på en pålitelig måte avsløre et sakte slipp gjennom en liten sprekk eller et ufullkomment sete. Holdetidene spesifisert i API 598 og ISO 5208 eksisterer for å tillate at trykket stabiliseres og mikrolekkasjer blir synlige. Avvik fra spesifisert varighet bør behandles som en prosesssvikt, ikke en forbedring av produksjonseffektiviteten.
Forvirrende test middels følsomhet med servicebetingelser
Hydrostatisk testing med vann er mindre følsom enn pneumatisk testing når den utføres ved lignende trykk, fordi vannets høyere viskositet og overflatespenning motstår strømning gjennom mikroskopiske passasjer. Dette gjør ikke hydrostatisk testing feil – det er den riktige metoden for de fleste fabrikktester – men det betyr at en ventil som består en lufttest ved lavt trykk fortsatt kan mislykkes i en hydrostatisk test ved høyt trykk, og omvendt. Testmediet skal samsvare med risikoprofil og tjenesteapplikasjon.
Testing uten å rengjøre tetningsoverflatene
Korn, maskinrester eller avleiringer på et ventilsete kan maskere en lekkasjebane, og gi et falskt "pass"-resultat som forsvinner først etter at ventilen er i drift og rusk er feid bort. Rengjøring av innvendige overflater og tetningsflater er en obligatorisk forutsetning, ikke et valgfritt trinn.
Ignorerer skillet mellom skall- og setetester
En ventil som består en skalltest er ikke kvalifisert for setetetthet, og en ventil som består en setetest ved lavt trykk har ikke bevist integriteten til trykkgrensen. Hver test verifiserer en annen egenskap og har sin egen akseptterskel.
Overser temperatureffekter på testtrykk
Hydrostatiske testtrykk er etablert for en referansetemperatur. Hvis testvæsken varmes opp under testen – gjennom pumpeenergi eller omgivelsesforhold – kan trykket stige over den tiltenkte verdien. Omvendt kan en kjølevæske føre til at det viste trykket faller, noe som fører til en falsk feil. La systemet stabilisere seg før du registrerer trykket.
Hvordan ventillekkasjetesting påvirker ventilkvalitet og leverandørvalg
Strengheten til en produsents lekkasjetestingsprogram er en direkte indikator på deres generelle kvalitetskultur. En leverandør som utfører tester i henhold til en anerkjent standard, dokumenterer resultatene fullstendig og kan forklare deres akseptkriterier, vil sannsynligvis bruke samme strenghet til materialvalg, maskinering og montering.
Når du vurderer en ventilprodusent, bør du be om mer enn en generisk erklæring om "testet per API 598." En troverdig fabrikktestrapport inkluderer:
- Den spesifikke standarden (API 598, ISO 5208) og utgaven det refereres til;
- Testtrykket påført og holdetiden for både skall- og setetester;
- Den målte lekkasjeraten for setetesten, i stedet for bare en "bestått/ikke bestått"-notasjon;
- Testmediet og omgivelsestemperaturen under testing;
- Operatørens identifikasjon og dato for test.
Produsenter med interne metallurgiske laboratorier, dedikerte ventiltestbenker og spektrokjemisk analyseutstyr har vanligvis strengere prosesskontroll enn de som outsourcer testing. Dette er et praktisk poeng for kjøpere. Når du vurderer en potensiell leverandørs ventilserie av duktilt jern , spør hvordan testprotokollen deres fungerer, hvilke lekkasjerater de har for standardlager, og om du kan være vitne til testen under et akseptbesøk fra fabrikken. En anerkjent produsent vil ønske en slik gransking velkommen.
 Produsenter av duktile jernventiler, støpejernsventilfabrikk Changshui Technology Group Co., Ltd. er Kina-produsenter av duktilt jernventiler og støpejernsventilfabrikk, vi tilbyr tilpasset duktilt jern... Se produkt →
Konklusjon: Bygge tillit gjennom streng lekkasjetesting
Ventillekkasjetesting er den praktiske broen mellom en ventils design og dens pålitelige ytelse i felten. Skillet mellom ekstern lekkasje (skalltest) og intern lekkasje (setetest) er grunnleggende, og valget av testmedium – hydrostatisk vs. pneumatisk – må samsvare med brukskravene og sikkerhetsbegrensningene. Standardene du vil møte oftest – API 598, ISO 5208, ASME B16.34, MSS SP-61 og ANSI FCI 70-2 – spiller hver en særskilt rolle når det gjelder å styre testprosedyrer og akseptkriterier.
Testingen slutter ikke ved fabrikkporten. Ventiler installert i kritiske tjenester bør testes på nytt med jevne mellomrom som en del av et forebyggende vedlikeholdsprogram, spesielt etter reparasjon eller demontering. De samme prinsippene om rene tetningsflater, korrekt prøvetrykk og dokumenterte akseptkriterier gjelder i verkstedmiljøet som på produksjonsgulvet.
Når du anskaffer ventiler, bruk kunnskap om lekkasjetesting som en del av leverandørevalueringslinsen. Be om tydelig testdokumentasjon, bekreft at de oppgitte akseptkriteriene stemmer overens med dine servicebehov, og vær oppmerksom på kvalitetssignalene som en produsents testprogram gir. En ventil som har bestått en godt utført lekkasjetest er en ventil du kan stole på med sikkerheten til dine ansatte og kontinuiteten i prosessen din.